Een montagebeugel arriveert bij het montagestation met alle afmetingen binnen de aangegeven toleranties, maar de twee buighoeken wijken een fractie van een graad af van de tekening. Het onderdeel ligt plat op de tafel, maar als het aan het frame wordt vastgeschroefd, zal het bijpassende paneel niet uitgelijnd zijn. Het afkeuren van dit onderdeel kost de productielijn twee uur. Dit is het punt waarop een plaatwerkonderdeel een precisieplaatwerkonderdeel wordt.
Precisieplaatwerkcomponenten worden gedefinieerd door herhaalbaarheid, niet door de grootte van het onderdeel. Een fabrikant kan een perfect proefonderdeel leveren en toch falen bij de tweede batch als de tolerantiestrategie, het gereedschap en de inspectieroutine niet zijn ontworpen voor consistentie. Het praktische verschil is of het proces deel na deel hetzelfde resultaat kan opleveren.
Precisieplaatwerkcomponenten zijn structurele en functionele onderdelen die zijn gevormd uit dunne metalen platen, doorgaans tussen 0,5 mm en 6 mm dik, door middel van snij-, pons-, buig-, verbindings- en afwerkingsprocessen. Het woord precisie beschrijft hoe strak het voltooide onderdeel overeenkomt met de technische tekening, meestal uitgedrukt als maattolerantie of hoekafwijking.
Veel voorkomende voorbeelden zijn chassispanelen, montagebeugels, EMC-schermen, koellichamen, transportgeleiders en schakelkastbehuizingen. Wat ze onderscheidt van gewone plaatwerkonderdelen is het niveau van controle dat bij elke stap wordt toegepast: het materiaal wordt geselecteerd en voorbereid, de snij- en vormparameters worden afgeleid van de werkelijke plaateigenschappen en het voltooide onderdeel wordt gemeten en gedocumenteerd.
Tolerantie handelt niet op zichzelf. Een verschuiving van 0,1 mm in een gatpositie kan worden geabsorbeerd door een slobgat in één samenstel, maar dezelfde verschuiving wordt een complete mislukking in de behuizing van een medisch apparaat. De praktische impact van precisie hangt af van hoe het onderdeel samenwerkt met andere onderdelen. Daarom moet je toleranties definiëren rond de functie, en niet rond wat er op een tekening indrukwekkend uitziet.
| Klasse | Typische tolerantie | Voorbeeld toepassing | Wat de kosten drijft |
|---|---|---|---|
| Standaard | ±0,5 mm | Afschermingen, afdekkingen, eenvoudige panelen | Materiaal dikte |
| Precisie | ±0,1 mm | Chassis, beugels, montageplaten | Gereedschappen en programmeren |
| Hoge precisie | ±0,02 mm | Medische apparaten, ruimtevaartonderdelen | Inspectie en procescontrole |
Het kiezen van een tolerantieklasse is een kostenbeslissing. Het duwen van een standaardbehuizing van ±0,5 mm naar ±0,1 mm kan de kosten verdubbelen als de tekening nieuw gereedschap of een uitgebreid inspectieplan vereist. Dezelfde verandering kan slechts een klein bedrag toevoegen aan een groep met grote volumes, omdat de installatiekosten over duizenden onderdelen worden afgeschreven. De juiste aanpak is om aan te geven welke toleranties functioneel kritisch zijn en de fabrikant een offerte te laten maken op basis van de werkelijke behoefte.
De meeste precisieplaatwerkcomponenten volgen dezelfde volgorde van bewerkingen, zelfs als de geometrie en het materiaal van het onderdeel variëren. Het proces kan in vijf stappen worden samengevat.
Spoelmateriaal draagt interne spanning als gevolg van het walsproces. Een nivelleringsmachine vlakt de plaat af, verwijdert de spoelset en brengt het materiaal binnen een consistente tolerantie voordat er sneden worden gemaakt. Deze stap heeft direct invloed op de buignauwkeurigheid later in de reeks.
Het vlakke patroon wordt overgebracht met een CNC-lasersnijder of een CNC-ponsmachine. Lasersnijden verwerkt complexe contouren met smalle kerf; ponsen produceert snel en met hoge snelheid ronde gaten en uitsparingen.
CNC-buigmachines vouwen de platte plano in de uiteindelijke vorm. De buigtoeslag, gereedschapsselectie en terugveringscompensatie worden berekend op basis van de werkelijke plaatdikte en materiaalkwaliteit. Precisie betekent hier dat de buighoeken binnen 0,2 graden van de tekening blijven.
Lassen, persklinken of zelfklinkende bevestigingsmiddelen verbinden subonderdelen en voegen inzetstukken met schroefdraad toe. Elke verbindingsmethode heeft zijn eigen thermische of mechanische impact op het materiaal, en de keuze bepaalt zowel de sterkte als de toekomstige bruikbaarheid.
Polijsten, ontvetten en coaten beschermen het oppervlak en voldoen aan visuele eisen. Het voltooide onderdeel wordt gemeten met gekalibreerde instrumenten en de resultaten worden vastgelegd aan de hand van de tekening.
Een waterpasbewerking is op een tekening gemakkelijk over het hoofd te zien. Een plaat die slechts 0,5 mm uit het vlak ligt, zorgt ervoor dat bochten enkele tienden van een millimeter verschuiven nadat het onderdeel uit de matrijs is losgelaten. Specificeer voor een lange termijn de materiaalconditie die de stansbewerking zal opleveren.
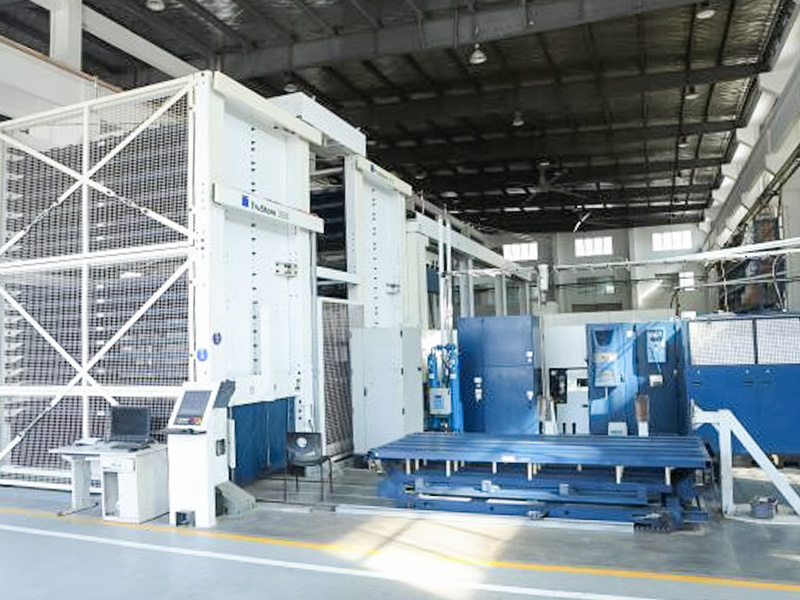
 Roller-nivelleringsmachine voor het corrigeren van de vlakheid van metalen platen en platen Deze nivelleringsapparatuur herstelt de vlakheid van vervormde platen en profielen, met behulp van rollen met hoge hardheid en nauwkeurige aanpassing van de opening om maatnauwkeurigheid en oppervlaktekwaliteit te garanderen, een cruciale stap vóór het stansen. Bekijk Product →
CNC-lasersnijden is de voorkeursmethode voor kleine tot middelgrote batchgroottes waarbij de contour regelmatig verandert. De machine leest de nieuwste tekening, past de snijparameters aan en produceert dezelfde geometrie op het volgende vel, zonder de kosten van nieuwe matrijzen.
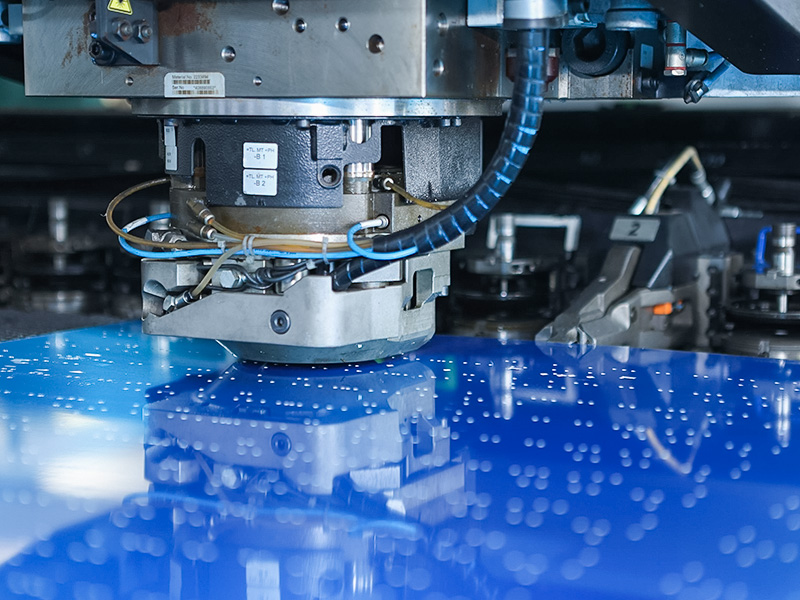
 CNC-lasersnijsysteem voor precisieplaatwerkproductie Met geavanceerde numerieke besturing en grootformaat werktafels verwerkt deze lasersnijmachine efficiënt roestvrij staal, koolstofstaal en aluminium, en biedt hoge precisie en minimale hittebeïnvloede zones voor gevarieerde onderdeelcontouren. Bekijk Product →
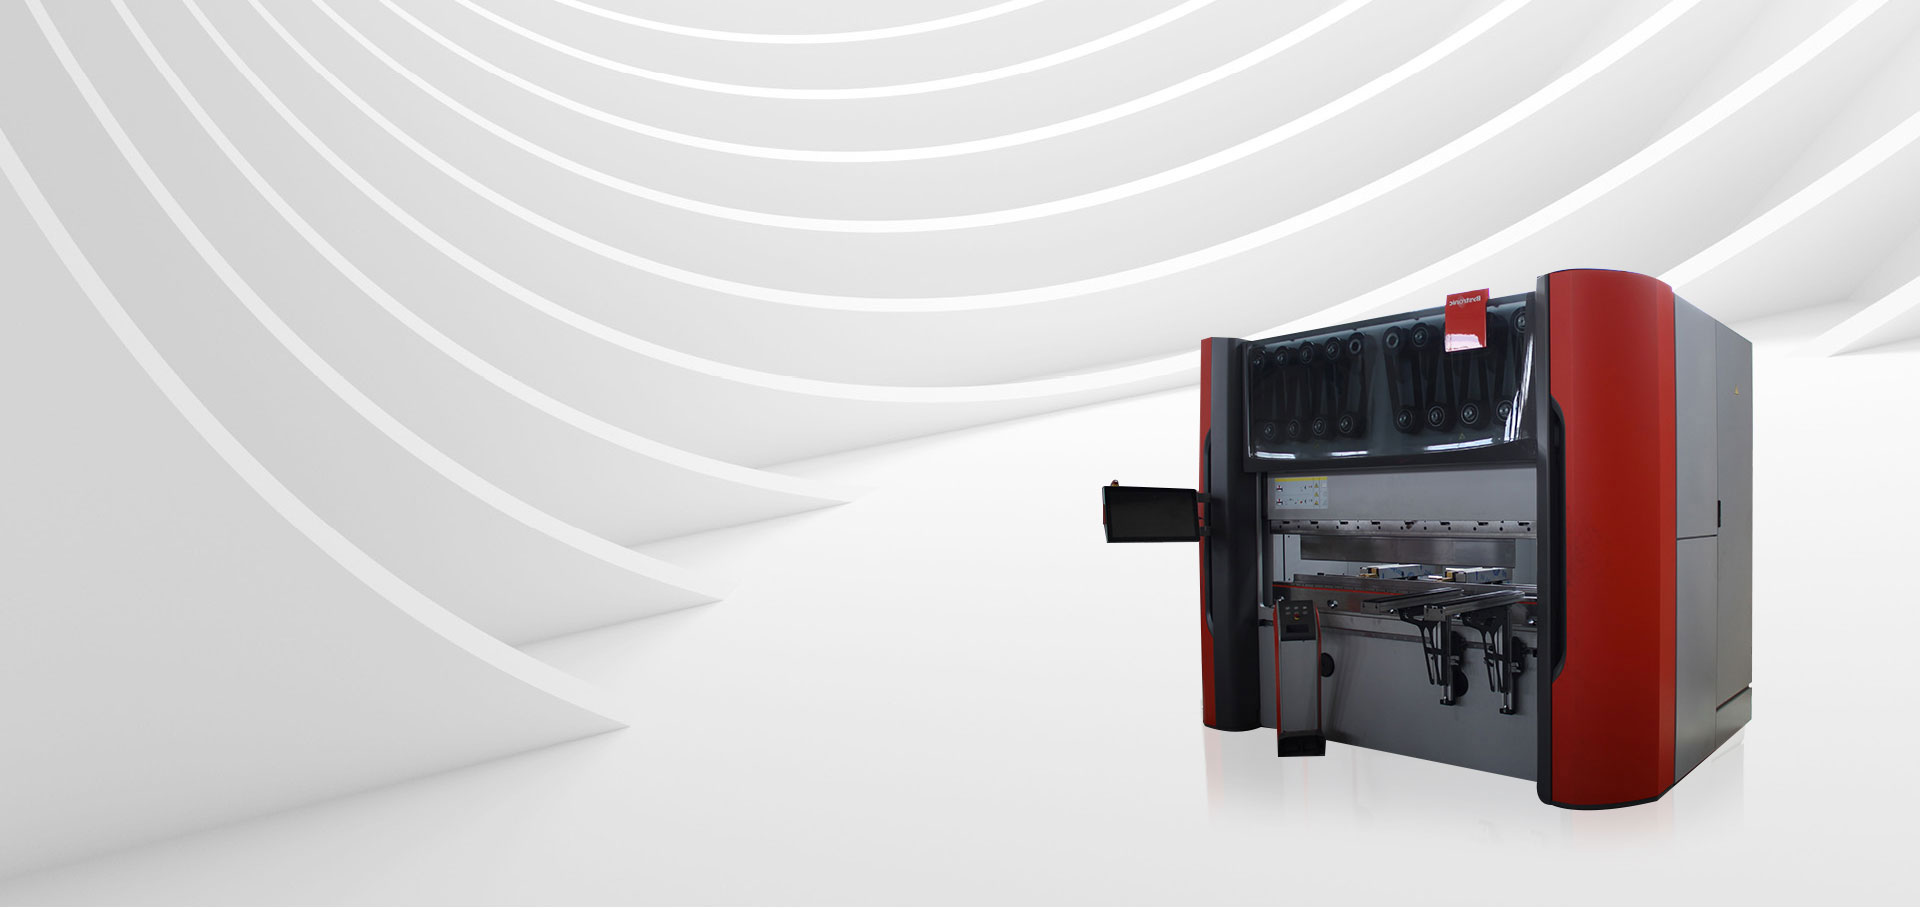
Buigen is de bewerking waarbij de meeste maatfouten optreden. Een CNC-buigmachine met automatische hoekcompensatie houdt de variatie in de buighoek klein, waardoor de positionering van het gatenpatroon na het vouwen verbetert.
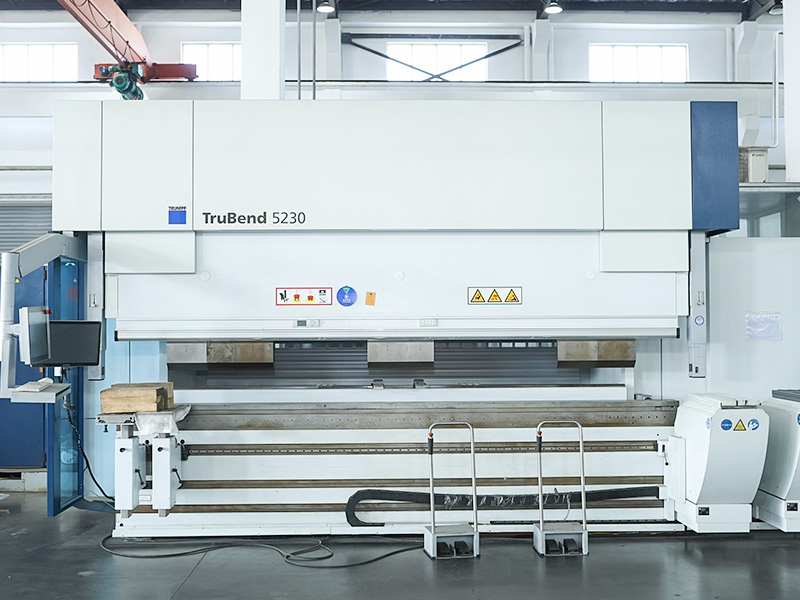
 CNC-buigmachine met automatische hoekcompensatie Deze kantbank beschikt over een uiterst nauwkeurig CNC-systeem en een robuuste structuur, waardoor een nauwkeurige controle van de buighoek en -lengte mogelijk is, fouten worden verminderd en de positionering van de gaten na het vouwen wordt verbeterd voor diverse plaatwerktoepassingen. Bekijk Product →
Materiaalkeuze is na gereedschap de grootste drijvende kracht achter precisie. Elke kwaliteit heeft zijn eigen terugvering, anisotropie en oppervlakteafwerking, en alle drie veranderen de manier waarop een kantbank een hoek vasthoudt.
De materiaalspecificatie hoort thuis in de tekeningbijschrift, niet in de beschrijving. Vermeld de kwaliteit, de temperatuur en de oppervlaktebehandeling. Als het onderdeel wordt gelast, vermeld dan de lasdraad en het verbindingsontwerp, zodat de fabrikant het proces kan plannen.
Precisieplaatwerkcomponenten verschijnen overal waar een product een stijve, lichtgewicht structurele behuizing of een herhaalde beugelgeometrie nodig heeft.
Beugels, accubakken, chassisverstevigingen en hitteschilden vereisen strakke gatenpatronen en vlakke oppervlakken. De onderdelen moeten zonder nabewerking in een mal worden uitgelijnd en de leverancier moet procesbeheersing voor volumeproductie aantonen.
Behuizingen, instrumentenpanelen en chirurgische accessoireonderdelen worden doorgaans in kleinere hoeveelheden gebouwd. De toleranties zijn vaak krapper, de oppervlakteafwerking moet schoon zijn en ieder onderdeel is herleidbaar tot een materiaalcertificaat.
EMC-schilden, 19-inch rackchassis en warmteafvoerplaten combineren fijne buigradii met gatenpatronen met een kleine steek. De precisie-eis wordt bepaald door de noodzaak dat het onderdeel correct tegen een PCB of een muur zit.
Afschermingen, frames, bedieningskasten en geleideplaten zijn vervaardigd uit plaatstaal en moeten hun vorm behouden gedurende jarenlang gebruik. Het tolerantievenster ligt doorgaans rond ±0,1 mm, voornamelijk om de bevestigingspunten na montage uitgelijnd te houden.
De leverancier kan doorgaans een eventuele tolerantie opgeven. Waar het om gaat is of de leverancier kan bewijzen dat het proces dit kan vasthouden.
Vraag of de fabrikant procescontroles uitvoert op de kantbank en lasersnijder, en of er een eindcontrole wordt uitgevoerd aan de hand van de tekening. Een gedocumenteerd record met gemeten waarden is het minimale bewijs van bekwaamheid.
De meeste precisiefabrikanten werken rechtstreeks vanuit STEP-, DXF- of PDF-tekeningen. De fabrikant controleert de buigradius, materiaaldikte en tolerantiestapeling voordat hij een prijsopgave maakt. Als de tekening een toelichting mist, zal een goede fabrikant het vragen in plaats van raden.
Een fabriekstestcertificaat of een traceerbaarheidsrapport van het materiaal moet de kwaliteit, de dikte en het batchnummer vermelden voor de plaat die bij elke productierun wordt gebruikt. Dit is vooral belangrijk voor roestvrijstalen en aluminium componenten.
Kleine batchruns kosten vaak meer per eenheid omdat de installatie, het gereedschap en de inspectie over minder onderdelen zijn verspreid. Volumeproductie absorbeert die kosten. Daarom kan een tolerantie van 0,1 mm betaalbaar zijn bij een bestelling van 5.000 stuks, maar duur bij een prototype van 50 stuks.
Als een onderdeel een afwijkende geometrie of een ongebruikelijke combinatie van eisen nodig heeft, kan een leverancier dat doen aangepaste fabricagediensten kan het ontwerp aanpassen op maakbaarheid en een route aanbevelen die de onderdeelkosten redelijk houdt.
De manier om het inkooprisico te beperken is door vroeg te vragen, en niet te laat. Stuur de fabrikant uw tekening, het verwachte volume en de kritische toleranties. Vraag om een procesplan dat de materiaalinkoop, gereedschapsvoorbereiding, procescontroles en eindinspectie omvat. Controleer ook die van de leverancier kwaliteitscontrole proces voordat u een grote bestelling plaatst.
Precisieplaatwerkcomponenten zijn het resultaat van een gecontroleerde volgorde: nivelleren, snijden, vormen, verbinden, afwerken en meten. Wanneer elke stap wordt uitgevoerd met de juiste apparatuur en gedocumenteerde discipline, voldoet het onderdeel niet aan de tekening, maar door ontwerp. Dat is de standaard die elke koper mag verwachten als hij een bestelling voor precisiecomponenten plaatst.

 +86-13771171111 +86-13338110517