Productiemanagers die een CNC-metaallasersnijder specificeren, beginnen meestal met één getal: vermogen. Na een paar maanden op de vloer blijken de cijfers die ertoe doen anders te zijn. De kosten per onderdeel, de consistentie van de randen en de onderhoudsintervallen bepalen of de machine zichzelf terugbetaalt. Het laserbrontype drijft alle drie aan.
Voor de meeste plaat- en plaatbewerkingen is het praktische antwoord een fiberlaser in het bereik van 1000 W tot 3000 W. Hij snijdt roestvrij staal, aluminium en koolstofstaal met lagere energiekosten dan CO2, en er is geen uitlijning van de resonatorspiegel of bijvullen van lasergas nodig.
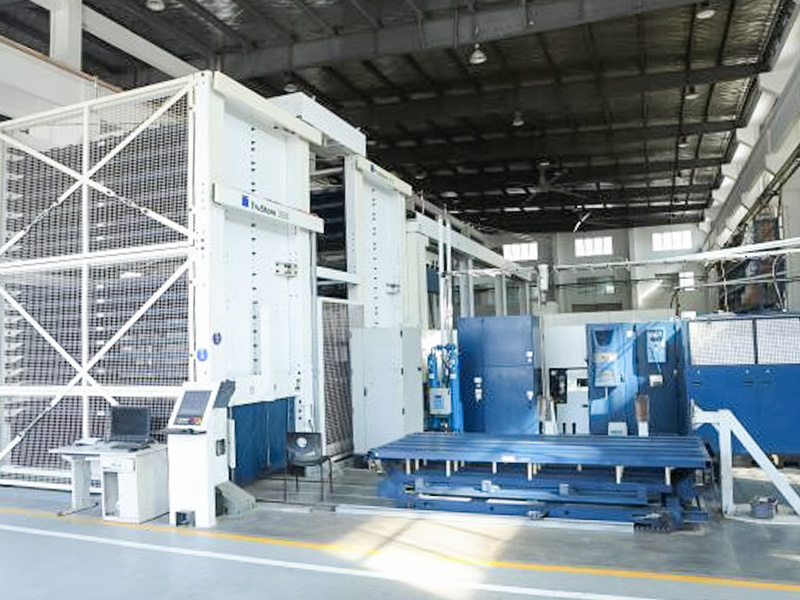
 Vezellasersnijmachine voor plaatwerk met CNC-besturing Deze machine maakt gebruik van een hoogenergetische laserstraal, geleid door een geavanceerd numeriek besturingssysteem, om roestvrij staal, koolstofstaal en aluminium te snijden. Het is geschikt voor kleine batches of complexe contouren, terwijl de grote werktafel en gasondersteunde modules een stabiele, continue productie ondersteunen. Bekijk Product →
Drie soorten laserbronnen drijven momenteel het industriële metaalsnijden aan: vezels, CO2 en kristal. De bron bepaalt hoe efficiënt energie het metaal binnendringt, wat de praktische snelheid, randkwaliteit en bedrijfskosten bepaalt.
Vezellasers werken in de buurt van 1064 nm, een golflengte die metalen veel beter absorberen dan de 10,6 µm die door CO2-lasers wordt uitgezonden. Meer geabsorbeerde energie betekent sneller zagen en een lager elektrisch verbruik. Vezelbronnen hebben geen resonatorspiegels om uit te lijnen en geen lasergas om bij te vullen, dus routinematig onderhoud concentreert zich op de snijkop, het mondstuk en de beschermende lens.
CO2-lasers blijven een bewezen optie voor zeer dik koolstofstaal met zuurstofondersteuning en voor winkels die ook niet-metalen snijden. De nadelen zijn een hoger energieverbruik, spiegels die moeten worden gereinigd en uitgelijnd, en verbruikbaar lasergas.
Kristallasers (Nd:YAG en Nd:YVO4) bieden een uitstekende focus op fijne eigenschappen, maar hebben een kortere levensduur van de componenten en een lagere pompefficiëntie. Ze zijn nu grotendeels beperkt tot precisie-microbewerking.
| Typ | Golflengte | Efficiëntie van metaalsnijden | Bedrijfskosten | Typische rol |
|---|---|---|---|---|
| Fiber | Ongeveer 1064 nm | Hoog | Laag | Plaat- en plaatproductie |
| CO2 | 10,6 µm | Middelmatig | Hoog | Dik staal en niet-metaal snijden |
| Kristal | Ongeveer 1064 nm | Middelmatig | Hoog | Precisie microbewerking |
Als uw werk wordt gedomineerd door roestvrij staal, aluminium of koolstofstaal, is glasvezel de rationele standaard. Voordat u een aankoop voltooit, loopt u door hoe u de juiste CNC-lasersnijmachine voor uw werkplaats kiest om uitzonderingen op dikke platen en niet-metalen te wegen.
Vier specificaties hebben het sterkste effect op de productiviteit. Vergelijk ze op uw eigen materiaaldikte in plaats van op het brochuremaximum.
Een fiberlaser van 3000 W snijdt doorgaans zacht staal van 12 mm met een snelheid van 1,5 tot 2,0 m/min met zuurstof, terwijl roestvrij staal van 2 mm met stikstof kan werken met een snelheid van 8 tot 10 m/min. Schat de dagelijkse productie op basis van de dikte die u het meest verwerkt, en niet op basis van de dunste plaat in uw catalogus.
De meeste machines vermelden een positioneringsnauwkeurigheid van ongeveer ±0,05 mm per meter en een herhaalbaarheid van ongeveer ±0,03 mm. Tab-en-gleufconstructies, scharnierbeugels en lasvoorbereidingsonderdelen zijn meer afhankelijk van deze waarden dan van laservermogen.
Zuurstof versnelt het snijden van koolstofstaal, maar laat een lichte oxidelaag achter op de rand. Stikstof produceert schone, oxidevrije randen op roestvrij staal en aluminium. Snel schakelen tussen hogedrukstikstof en lagedrukzuurstof zorgt voor flexibiliteit in de planning en voorkomt dat de machine een knelpunt wordt.
Adaptieve piercing vermindert spatten op de lens en braam aan de onderrand door tijdens het doorboren de kracht op te voeren en vervolgens terug te trekken voor de snede. Vraag de leverancier om snijmonsters met uw dominante dikte en inspecteer de onderrand op schuim en het snijvlak op strepen.
Elke CNC-metaallasersnijopdracht volgt een vergelijkbare volgorde. Als u elke fase begrijpt, kunt u de software-, automatiserings- en vaardigheidsvereisten van operators evalueren voordat u de order ondertekent.
Voor onderdelen met grote gaten is een CNC-ponsmachine vaak sneller dan lasersnijden bij herhaalde gatenpatronen, terwijl de laser complexe contouren, kleine batches en krappe randvereisten aankan. De twee machines werken goed als aanvulling op één productielijn.
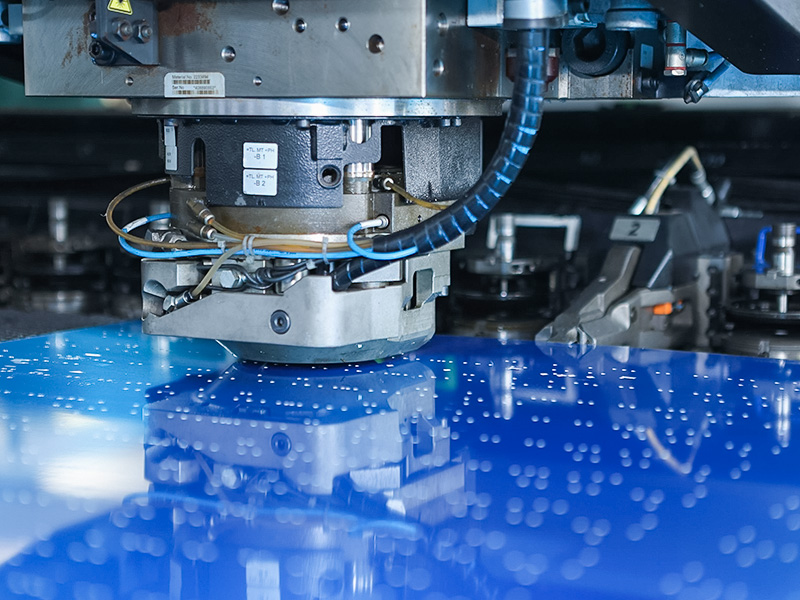
 CNC-ponspers voor plaatmetaal met hoge stijfheid Deze pers is gebouwd voor ponsen, stansen, buigen en dieptrekken en beschikt over een stijf frame en nauwkeurige CNC-slag-, snelheids- en drukregeling. Hij verwerkt staal, aluminium en sommige niet-metalen platen, waardoor het een efficiënte aanvulling is op lasersnijden voor herhaalde patronen. Bekijk Product →
Laservermogen bepaalt voor elk materiaal de praktische snelheid en maximale dikte. De onderstaande waarden tonen typische single-pass-limieten voor moderne fiberlasers met het aanbevolen hulpgas. De werkelijke resultaten variëren afhankelijk van de stijfheid van de machine, de kwaliteit van de optica, de focuspositie en de gaszuiverheid. Beschouw ze dus als een vergelijkingskader en niet als een garantie.
| Vezelkracht | Zacht staal met zuurstof | Roestvrij met stikstof | Aluminium met stikstof |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12000 W | 40 mm | 30 mm | 25 mm |
Als het grootste deel van uw werk uit roestvrij staal en aluminium van 1 tot 6 mm bestaat, is een machine van 1500 W of 3000 W een goede balans tussen snelheid en kapitaalkosten. Als u regelmatig koolstofstaal van 12 mm en dikker snijdt, kies dan ten minste 6000 W. Overdimensionering verhoogt de aanschafprijs en de elektrische onderhoudsbehoefte zonder de productie van dunne platen te verbeteren.
De meeste uitgesneden delen moeten nog worden gevormd. Een CNC-buigmachine in combinatie met de laser voltooit de lijn, dus plan beide samen om te voorkomen dat het knelpunt stroomafwaarts beweegt.
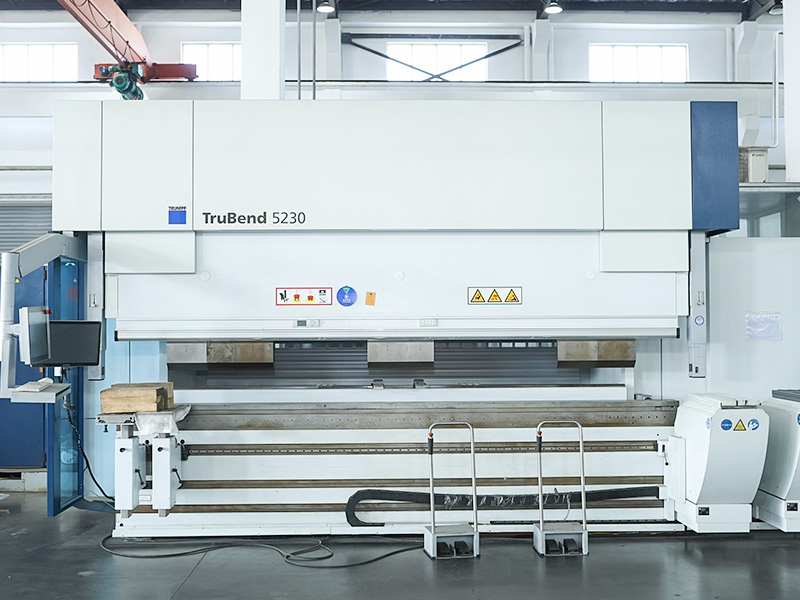
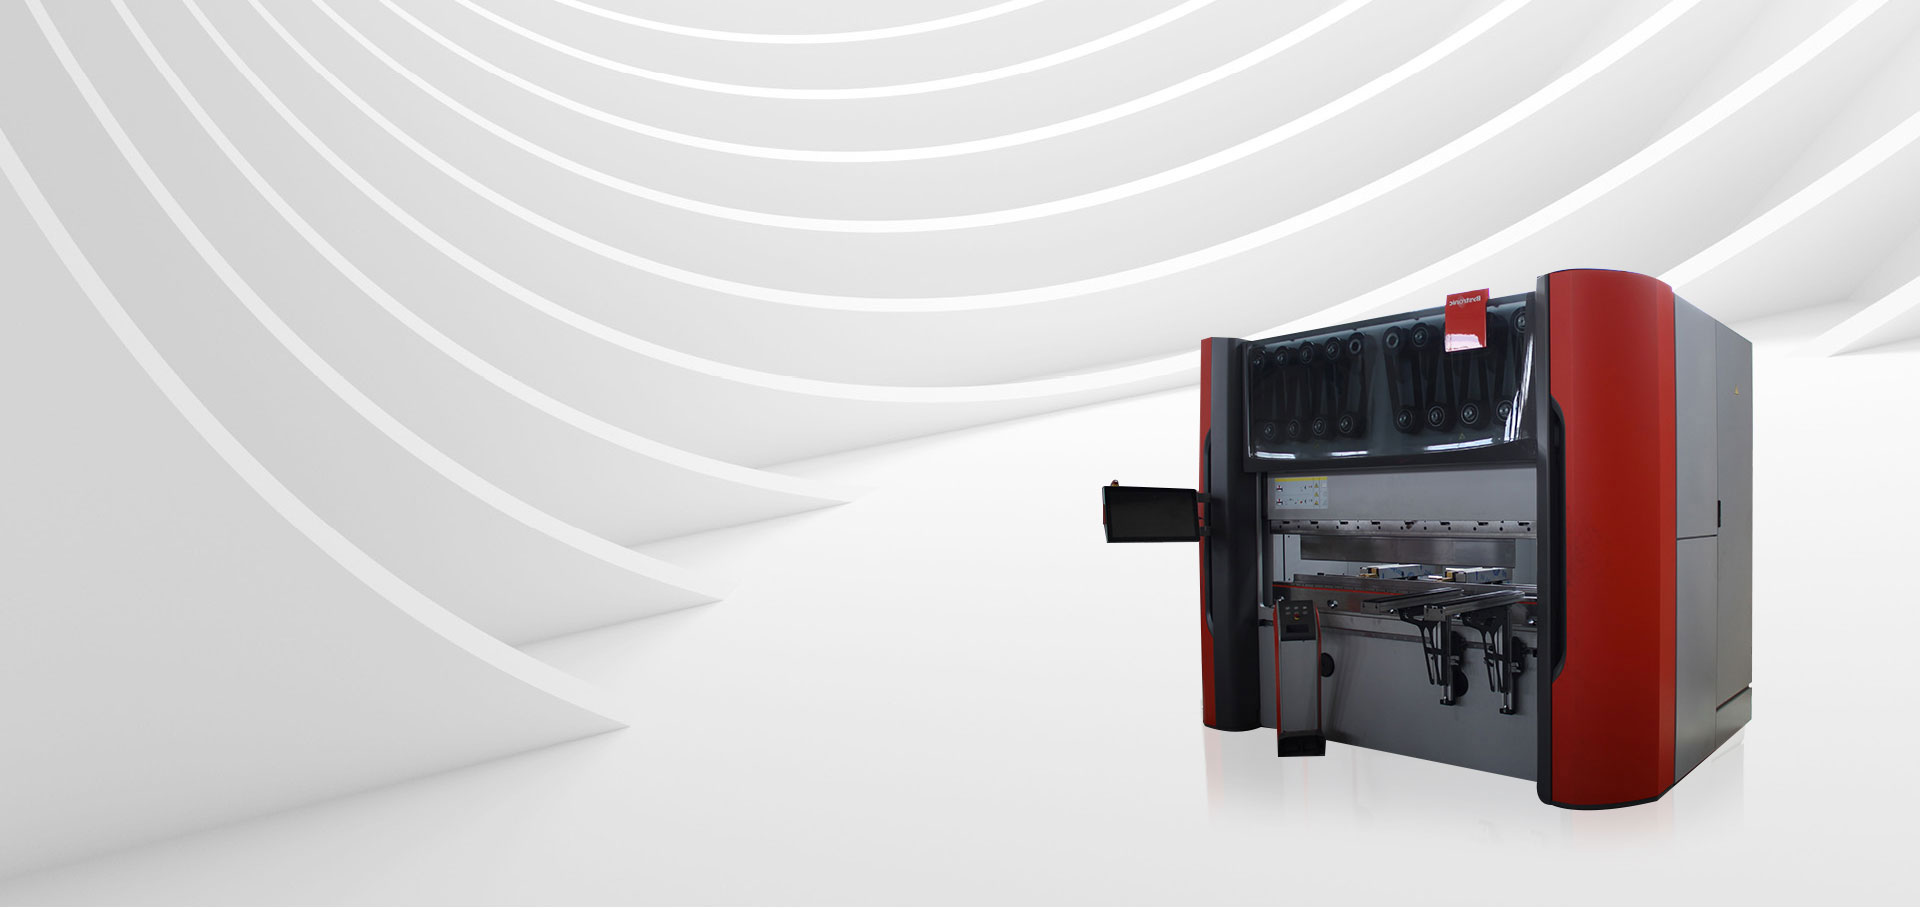
 CNC-buigmachine met nauwkeurige hoekbediening Deze buigmachine maakt gebruik van een uiterst nauwkeurig CNC-systeem om de hoek, lengte en druk in te stellen, waardoor fouten worden verminderd en nauwkeurigheid wordt gegarandeerd. Het is compatibel met verschillende matrijzen, verwerkt koolstofstaal, roestvrij staal en aluminium en kan probleemloos worden geïntegreerd in een productielijn van snijden tot vormen. Bekijk Product →
Het kostenverschil tussen machines manifesteert zich binnen de eerste 24 maanden, vaak lang voordat de machine volledig is afgeschreven.
Voor typische productievolumes betaalt het glasvezelvoordeel op elektriciteit, gas en optica alleen al vaak binnen twee tot drie jaar de hogere initiële prijs, voordat de productiviteitswinst door sneller snijden wordt meegerekend.
Kan een fibermetaallasersnijder koper en messing verwerken?
Ja. Koper en messing absorberen de vezelgolflengte (ongeveer 1064 nm) veel beter dan de CO2-golflengte. Daarom is vezel de standaard geworden voor deze reflecterende legeringen. De machine heeft nog steeds bescherming nodig tegen terugreflectie in de leveringsvezel en snijkop, dus controleer of de leverancier de optiek dienovereenkomstig heeft geconfigureerd. De snijsnelheid op koper is lager dan op zacht staal, en stikstof of lucht wordt doorgaans gebruikt om oxidevorming te voorkomen.
Moet ik zuurstof of stikstof gebruiken voor roestvrij staal?
Gebruik stikstof als de rand schoon en oxidevrij moet zijn, wat nodig is bij zichtbare delen, lasvoorbereiding of onderdelen die in contact komen met voedsel. Zuurstof geeft een iets snellere snede op dun roestvrij staal, maar laat een verkleurde rand en een dunne oxidelaag achter. Als de randkwaliteit niet kritisch is en het onderdeel wordt geverfd of verborgen, kan zuurstof de gaskosten verlagen.
Hoeveel vloeroppervlak en nutsinfrastructuur heeft een CNC-metaallasersnijder nodig?
Een vezelmachine van 1500 W heeft doorgaans ongeveer 8 tot 15 vierkante meter nodig, inclusief de koelmachine en ruimte voor het laden van platen en het verwijderen van onderdelen. De elektrische voeding is gewoonlijk 400 V driefasig met een aangesloten belasting van ongeveer 15 tot 25 kVA, afhankelijk van het vermogensniveau. U hebt ook een hulpgastoevoerleiding nodig; Stikstof kan worden geleverd in cilinders, dewars of een bulktank, afhankelijk van het maandelijkse verbruik.
De markt voor CNC-metaallasersnijders beloont kopers die de machine afstemmen op hun daadwerkelijke productiemix. Begin met een vezelmachine, verifieer de werkelijke snijsnelheid bij uw dominante dikte, controleer de beschikbaarheid van hulpgas in uw regio en plan tegelijkertijd stroomafwaartse vorming.
Als u al tekeningen of een gedefinieerde onderdelenlijst heeft, kunt u een kort gesprek met ons voeren team voor aangepaste services kan de machineconfiguratie valideren voordat u zich aan een lay-out vastlegt.

 +86-13771171111 +86-13338110517