Voor de productie van plaatmetaal is een CNC-lasersnijmachine de meest praktische manier om vlakke platen met hoge precisie in afgewerkte onderdelen te veranderen, maar het juiste systeem is niet het systeem met het hoogste wattage; het is het systeem dat past bij uw materiaalmix, diktebereik en dagelijkse doorvoer. In de meeste werkplaatsen kan een fiberlaser in het bereik van 1 kW tot 6 kW efficiënt staal-, roestvrij staal- en aluminiumwerk verrichten, terwijl CO2-lasers nu eerder uitzondering dan regel zijn voor het snijden van plaatmetaal.
Een CNC-lasersnijder focust een hoogenergetische laserstraal op het plaatoppervlak. De straal smelt of verdampt het metaal langs een pad dat is gedefinieerd door het CNC-programma, en een coaxiaal hulpgas (meestal zuurstof of stikstof) blaast het gesmolten materiaal uit de kerf. Zuurstof ondersteunt het snijden van zacht staal door middel van een exotherme reactie, terwijl stikstof een schone, oxidatievrije rand produceert op roestvrij staal en aluminium.
Vergeleken met ponsen of plasmasnijden biedt lasersnijden drie praktische voordelen bij plaatwerk:
Om deze reden beschouwen veel fabricagebedrijven CNC-lasersnijden nu als de standaard eerste stap in het fabricageproces van plaatmetaal, vooral wanneer batchgroottes fluctueren.
Voor plaatwerk is de keuze van de laserbron belangrijker dan welke andere specificatie dan ook. Vezellasers zijn de standaard geworden voor het snijden van metaal omdat ze goed absorberen in reflecterende materialen zoals aluminium, messing en koper, en omdat hun bedrijfskosten lager zijn. CO2-lasers zijn nog steeds aanwezig in sommige plaatwerkwinkels, voornamelijk voor het snijden van dikker zacht staal met zuurstof of voor gecombineerd metaal- en niet-metaalwerk.
| Aspect | Vezellaser | CO2-laser |
|---|---|---|
| Golflengte | Ongeveer 1,06 µm | Ongeveer 10,6 µm |
| Reflecterende metalen | Goed op aluminium, messing en koper | Reflectierisico; heeft speciale optiek nodig |
| Elektrische efficiëntie | Hoger; zet meer ingangsvermogen om in straalenergie | Lager; meer energie verloren als warmte |
| Verbruiksartikelen | Geen resonatorgas; optiek slijt langzaam | Lasergas en spiegels moeten periodiek worden vervangen |
| Typisch plaatwerkassortiment | Tot 20-25 mm zacht staal met een bron van 6 kW | Geschikt voor dikke platen met krachtige eenheden |
| Onderhoud | Eenvoudigere levering van de balken, lagere servicebelasting | Meer optische componenten en uitlijningscontroles |
Voor de meeste plaatmetaalproducenten is glasvezel het goedkopere antwoord met een hogere beschikbaarheid. De enige reden om CO2 in het gesprek te houden is een productmix die wordt gedomineerd door dikke koolstofstalen platen of niet-metalen materialen.
Wanneer u offertes vergelijkt, concentreer u dan op de cijfers die van invloed zijn op de onderdelen per dienst, in plaats van op het krachtcijfer.
Deze parameters zijn precies de parameters die we in onze productielasersnijmachines inbouwen, met de nadruk op stabiele snijprestaties en continue capaciteit voor plaatbewerkingswerkplaatsen.
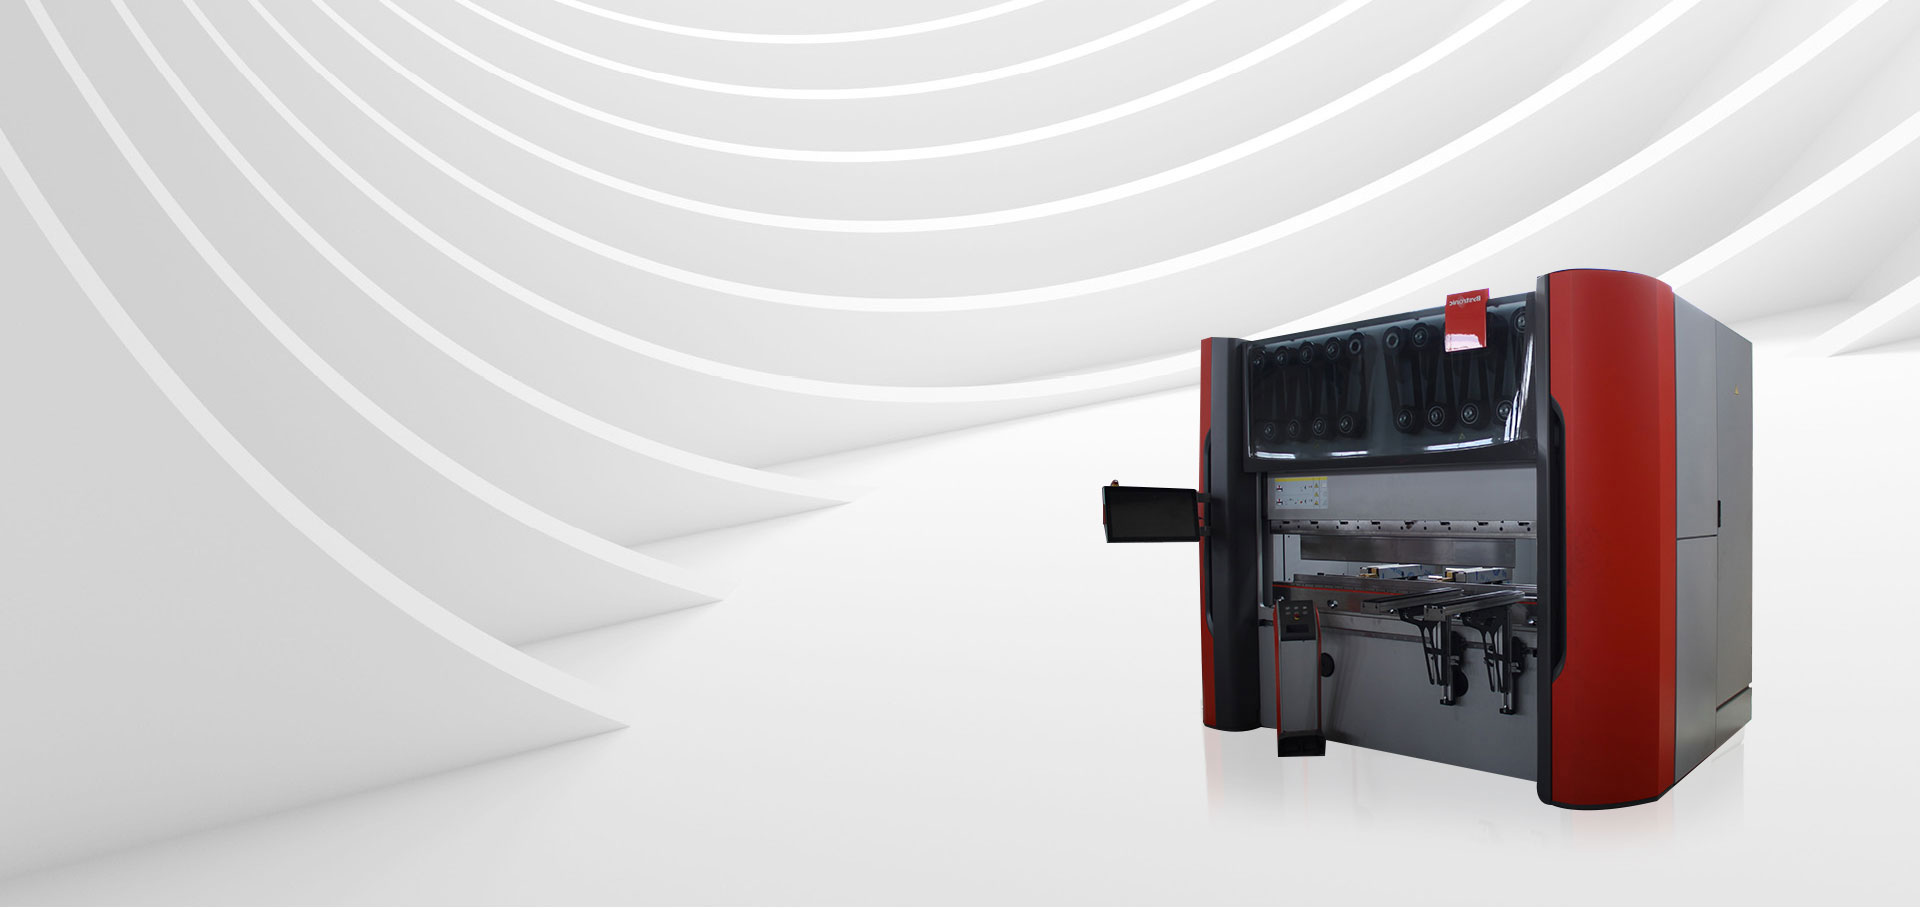
 CNC-lasersnijmachine voor de productie van plaatmetaal Deze CNC-lasersnijder van productiekwaliteit levert stabiel, continu snijden voor roestvrij staal, koolstofstaal en aluminium, met grootformaattafels en geautomatiseerde spaanverwijdering – essentieel voor het definiëren van verdedigbare specificaties op de werkvloer. Bekijk Product →
Volg deze volgorde om tot een specificatie te komen die u voor het managementteam kunt verdedigen.
Als uw werklast voornamelijk uit dunne platen van minder dan 4 mm bestaat, is een vezelmachine van 1-3 kW met een wisseltafel vaak de beste oplossing. Voor gemengd werk met platen van 8-20 mm, ga naar 4-6 kW.
Voor een meer gedetailleerde discussie over machineselectie, zie onze gids op hoe u de juiste CNC-lasersnijmachine kiest .
Machinekopers in de plaatmetaalindustrie herhalen dezelfde fouten. Als u ze vermijdt, bespaart u geld en uitvaltijd.
Als u nog steeds niet zeker bent over de juiste configuratie, Neem contact op met ons engineeringteam met uw materiaallijst en voorbeeldtekeningen.
Ja. Een fiberlaser is bijzonder goed met aluminium en snijdt vanaf dunne folie tot 10 mm of meer zonder de reflectieproblemen van oudere CO2-systemen. Met stikstofondersteuning blijft de snijkant schoon en oxidatievrij.
Voor zacht staal snijdt een fiberlaser van 3 kW gewoonlijk tot ongeveer 20 mm, terwijl een machine van 6 kW 25 mm of iets meer bereikt. De limieten voor roestvrij staal en aluminium zijn lager, meestal rond de 10-14 mm bij dezelfde vermogensniveaus. De meeste plaatbewerking vindt plaats onder de 10 mm, waar een machine van 1-2 kW al goed presteert.
De exploitatiekosten bestaan uit elektriciteit, hulpgas en verbruiksartikelen zoals beschermende ramen en snijmondstukken. Stikstof is meestal de grootste grondstof als je veel RVS of aluminium verwerkt. Vraag de standaard gasstroomtabel voor de machine op en vermenigvuldig deze met uw lokale gasprijs, in plaats van te vertrouwen op de efficiëntiecijfers in de brochure.
Het hangt van het onderdeel af. Lasersnijden is flexibeler voor complexe contouren en ontwerpwijzigingen zonder gereedschapskosten. Ponsen is goedkoper voor zeer grote hoeveelheden eenvoudige gaten. Veel winkels gebruiken beide, waarbij ze de ponsmachine gebruiken voor repetitieve gatenpatronen en de laser voor al het andere.

 +86-13771171111 +86-13338110517